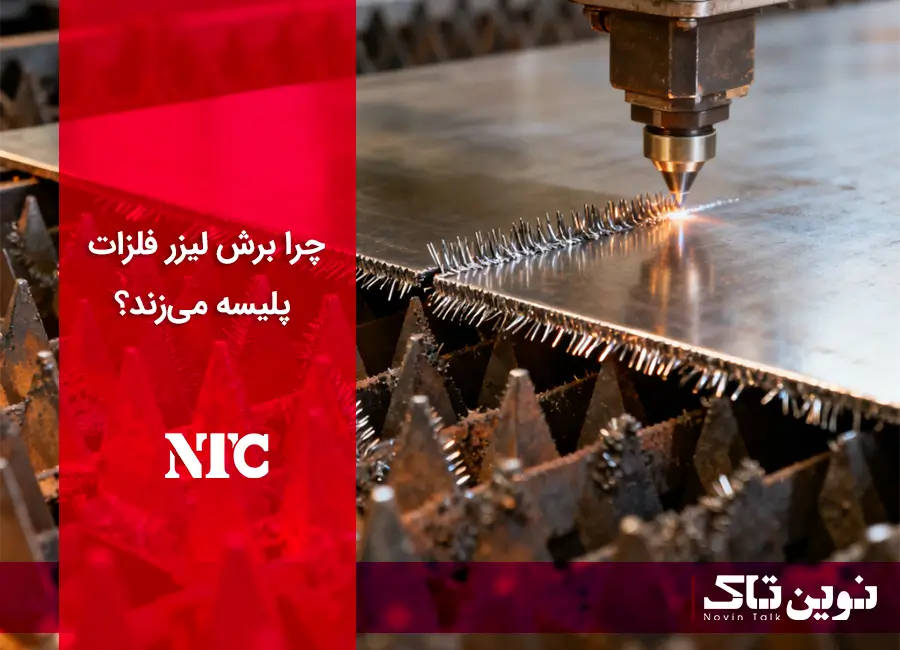
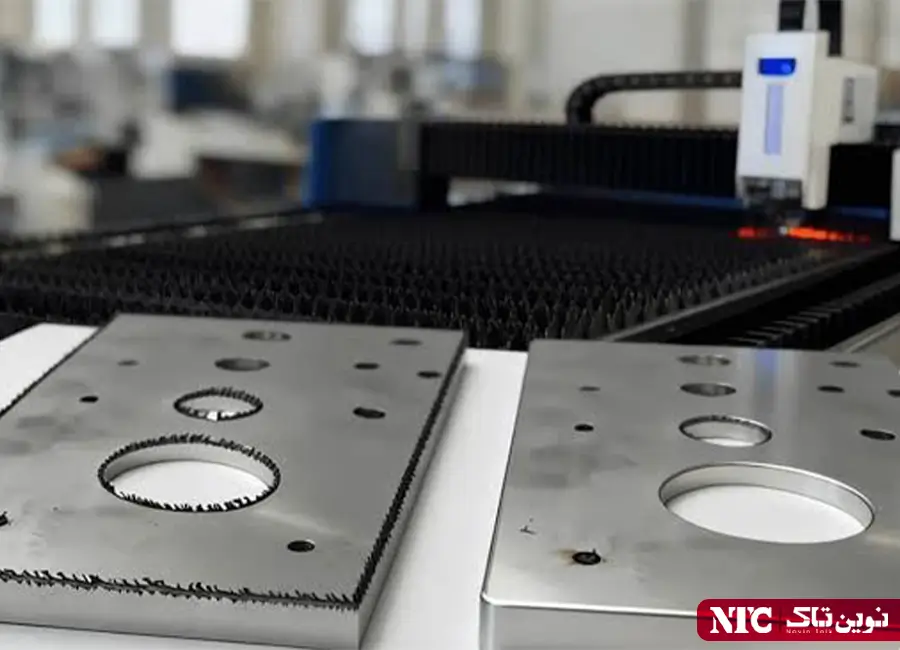
فناوری برش لیزر فلزات به عنوان یکی از دقیقترین و پیشرفتهترین روشهای ساخت در صنعت شناخته میشود. با این حال، هر اپراتور یا مدیر تولیدی حداقل یک بار با این سناریوی آزاردهنده روبرو شده است: دستگاه کار برش را به پایان رسانده، اما لبههای قطعه کار پر از ضایعات برنده، تراشههای فلزی یا همان «پلیسه» است. وجود پلیسه نه تنها ظاهر نهایی قطعه را خراب میکند، بلکه مراحل پسپردازش، سنگزنی و مونتاژ را طولانیتر کرده و هزینههای تمامشده تولید را بهشدت بالا میبرد.
در بیشتر مواقع، ریشه اصلی این مشکل به افت دو عامل حیاتی در فرآیند بازمیگردد: توان لیزر و فشار گاز کمکی. وقتی تعادل ظریف بین انرژی حرارتی پرتو و نیروی مکانیکی گاز بر هم میخورد، مذاب فلزی بهخوبی از شیار برش تخلیه نمیشود و در لبههای پایینی سرد میشود. در این مقاله تخصصی، قصد داریم دلایل فنی ایجاد پلیسه را کالبدشکافی کنیم و راهکارهای عملی برای رفع آنها ارائه دهیم.
نقش کلیدی توان لیزر در کیفیت لبه برش
توان خروجی منبع لیزر (فایبر یا CO2) موتور محرک ذوب کردن فلز است. اگر توان دستگاه به هر دلیلی افت کند یا با ضخامت ورق همخوانی نداشته باشد، فرآیند برش دچار اختلال جدی میشود.
افت توان و ناقص ماندن ذوب
برای برش تمیز یک ورق فلزی، پرتو لیزر باید تمام ضخامت ورق را تا نقطه ذوب حرارت دهد. اگر توان لیزر ضعیف شود یا لنزها و محافظهای نوری (Protecting Glass) دچار آلودگی و سوختگی شوند، بخشی از انرژی پرتو جذب یا منحرف میشود. در نتیجه، انرژی کافی برای ذوب کامل لایه زیرین ورق باقی نمیماند. این فلز نیمهذوبشده به لبهها میچسبد و ساختار پلیسه ایجاد میکند. در همین راستا توصیه می شود راهنمای انتخاب توان مناسب برای ضخامت های مختلف را بخوانید.
سرعت برش ناهمخوان با توان
رابطه مستقیم و معناداری میان توان لیزر و سرعت پیشروی (Cutting Speed) وجود دارد. اگر توان دستگاه افت کرده باشد اما اپراتور سرعت دستگاه را کاهش ندهد، لیزر فرصت کافی برای ذوب کامل مقطع را نخواهد داشت. این عدم تقارن سرعت و انرژی، بزرگترین عامل ایجاد پلیسههای ضخیم و سخت در زیر ورق است.
فشار گاز کمکی: نیروی محرکه تخلیه مذاب
گاز کمکی در دستگاه لیزر (مانند اکسیژن، نیتروژن یا هوای فشرده) دو وظیفه حیاتی دارد: واکنش شیمیایی برای کمک به برش (در اکسیژن) و دمیدن و بیرون راندن فلز مذاب از شیار برش (Kerf).
افت فشار و ماندگاری مذاب
نقش گاز دقیقاً شبیه به یک جاروی پرفشار است که باید مایع مذاب را به بیرون پرتاب کند. اگر فشار گاز کمکی افت کند (به دلیل خرابی رگولاتور، نشتی در مسیر لولهکشی، افت فشار کمپرسور مرکزی یا تنظیم نادرست شیرهای برقی)، نیروی لازم برای تخلیه مذاب از بین میرود. قطرات مذاب در کف ورق انباشته شده و با سرد شدن سریع، پلیسههای تیزی را تشکیل میدهند.
انتخاب نوع گاز و خلوص آن
استفاده از گاز با خلوص پایین یا انتخاب اشتباه نوع گاز (مثلاً استفاده از نیتروژن با فشار نامناسب برای برش فولاد کربنی) ویسکوزیته مذاب را افزایش میدهد. گاز کمکی باید با دبی و فشار استاندارد تزریق شود تا هم اکسیداسیون را کنترل کند و هم پاکسازی مکانیکی را به بهترین شکل انجام دهد.
سایر عوامل فنی مؤثر در ایجاد پلیسه
علاوه بر افت توان و فشار گاز، پارامترهای دیگری نیز در بروز این مشکل نقش دارند که بررسی آنها برای یک عیبیابی دقیق ضروری است:
- تنظیم نبودن فاصله نازل (Stand-off Distance): اگر فاصله سر نازل تا سطح ورق بیش از حد کم یا زیاد باشد، جریان گاز به طور متمرکز به شیار برش نمیرسد و راندمان تخلیه مذاب افت میکند.
- مرکزیت نازل (Nozzle Centering): اگر پرتو لیزر دقیقا از مرکز سوراخ نازل عبور نکند، جریان گاز در اطراف پرتو نامتقارن شده و یک سمت کار تمیز و سمت دیگر پر از پلیسه خواهد شد.
- وضعیت فوکوس (Focal Position): محل تمرکز پرتو لیزر روی ورق یا داخل آن تعیینکننده عرض شیار و چگالی انرژی است. فوکوس نادرست تمرکز حرارت را به هم میزند.
- کیفیت و آلیاژ متریال: ورقهایی که دارای ناخالصی، اکسید سطح شدید یا تاببردگی (Warpage) هستند، رفتار پیشبینینشدهای در برابر لیزر نشان میدهند.
چکلیست عیبیابی گامبهگام برای رفع پلیسه
برای حل ریشهای مشکل پلیسه در سالن تولید، میتوانید از این روند استاندارد استفاده کنید:
- بازرسی اپتیک دستگاه: عدسیها، لنز فوکوس و شیشههای محافظ را از نظر وجود دوده، خط و خش یا گردوغبار بررسی و در صورت نیاز تمیز یا تعویض کنید.
- تست مرکزیت نازل: با استفاده از چسب کاغذی و شلیک پالس کمتوان، از همراستایی دقیق پرتو لیزر و سوراخ نازل مطمئن شوید.
- کنترل مسیر گاز: فشار خروجی از مخازن یا رگولاتور را چک کنید و مطمئن شوید هیچگونه افت فشار یا گرفتگی در مسیر شلنگها و شیرها وجود ندارد.
- تنظیم پارامترهای نرمافزاری: جدول برش (Cutting Chart) متناسب با ضخامت و نوع متریال را بازبینی کرده و توان، سرعت و فشار گاز را بر اساس کاتالوگ سازنده تنظیم کنید.
نتیجهگیری
پلیسه زدن برش لیزر فلزات یک چالش رایج اما کاملاً قابل حل است. افت توان لیزر و افت فشار گاز کمکی دو متهم اصلی هستند که جریان حرارتی و مکانیکی فرآیند را مختصری از تعادل خارج میکنند. با بازرسی دورهای قطعات مصرفی اپتیک، تنظیم دقیق مرکزیت نازل، کالیبراسیون مرتب سیستم گازرسانی و تطبیق اصولی سرعت با ضخامت ورق، میتوانید کیفیت لبههای برش را به حداکثر رسانده و نیاز به عملیات سنگزنی پس از برش را به حداقل برسانید.
برای دریافت مشاوره تخصصی در زمینه بهینهسازی پارامترهای برش و خرید دستگاههای لیزر فایبر و ارتقای بهرهوری خط تولید خود، با تیم مهندسی شرکت نوین تاک در ارتباط باشید.
سوالات متداول
۱. آیا کثیف بودن لنز محافظ میتواند باعث ایجاد پلیسه شود؟
بله. آلودگی روی لنز محافظ باعث جذب بخشی از پرتو لیزر، افت توان مؤثر در نقطه برخورد و در نتیجه ذوب ناقص و ایجاد پلیسه میشود.
۲. چرا با وجود فشار بالای گاز کمکی باز هم لبه ورق پلیسه دارد؟
اگر نازل آسیب دیده باشد، فاصله نازل تا ورق تنظیم نباشد یا پرتو لیزر در مرکز نازل قرار نداشته باشد، فشار بالای گاز به شکل مؤثر به شیار برش هدایت نمیشود.
۳. آیا سرعت برش بالا همیشه عامل پلیسه است؟
سرعت بالا اگر با توان دستگاه تناسب نداشته باشد باعث ذوب ناقص و پلیسه میشود. اما گاهی اوقات سرعت بیش از حد پایین نیز به دلیل تجمع بیش از حد حرارت و اکسیداسیون کنترلنشده، پلیسههای ضخیمی ایجاد میکند.


بدون دیدگاه