اگر قرار است سفارش ساخت قطعهای از ورق ۲۵ یا ۴۰ میلیمتری بدهید، قبل از هر چیز میپرسید: «لیزر این ضخامت را میبرد؟» پاسخ کوتاه این است که حداکثر ضخامت برش لیزری عدد ثابتی نیست. از چند میلیمتر در دستگاههای کمتوان تا بیش از ۵۰ میلیمتر در سیستمهای صنعتی پرقدرت متغیر است. عدد نهایی به نوع لیزر، توان، جنس ورق و کیفیت لبه مورد انتظار شما بستگی دارد.
در ادامه، بهجای یک عدد کلی، دقیقاً بررسی میکنیم هر ترکیب از دستگاه و متریال چه محدودهای دارد تا بتوانید با اطمینان تصمیم بگیرید.
حداکثر ضخامت برش لیزری به چه عواملی بستگی دارد؟
سه عامل اصلی سقف ضخامت را مشخص میکنند.
۱. توان منبع لیزر. توان بالاتر یعنی انرژی بیشتر برای ذوب و خارجکردن مذاب از عمق ورق. دستگاههای رایج در بازار از ۱ تا ۶ کیلووات هستند و مدلهای صنعتی سنگین به ۱۲، ۲۰ و حتی بالاتر از ۳۰ کیلووات میرسند.
۲. نوع لیزر. دو فناوری غالب وجود دارد:
- لیزر فایبر: بازده بالا، سرعت زیاد در ورقهای نازک و متوسط، و توانایی برش فلزات بازتابنده مانند آلومینیوم، مس و برنج.
- لیزر CO₂: مناسب غیرفلزات مثل چوب، اکریلیک و چرم، و در فلزات برای ضخامتهای متوسط با لبه صاف.
۳. جنس ماده. فولاد ساده کربنی با کمک اکسیژن واکنش گرمازا ایجاد میکند و به همین دلیل ضخیمتر از استیل یا آلومینیوم بریده میشود. استیل و آلومینیوم معمولاً با نیتروژن بریده میشوند و برای همان ضخامت به توان بیشتری نیاز دارند.
ضخامت قابل برش بر اساس جنس و توان دستگاه
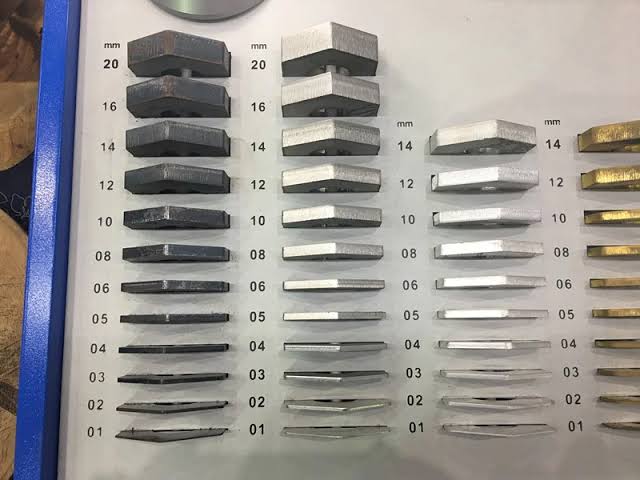
جدول زیر مقادیر تقریبی و متداول برای لیزر فایبر را نشان میدهد. این اعداد برای برش با کیفیت صنعتی قابل قبولاند و بسته به سازنده، گاز و نازل اندکی تغییر میکنند.
| توان دستگاه | فولاد کربنی (St37) | استیل (Stainless) | آلومینیوم |
|---|---|---|---|
| ۱ کیلووات | تا ۱۰ میلیمتر | تا ۵ میلیمتر | تا ۴ میلیمتر |
| ۲ کیلووات | تا ۱۶ میلیمتر | تا ۸ میلیمتر | تا ۶ میلیمتر |
| ۳ کیلووات | تا ۲۰ میلیمتر | تا ۱۰ میلیمتر | تا ۸ میلیمتر |
| ۶ کیلووات | تا ۲۵ میلیمتر | تا ۲۰ میلیمتر | تا ۱۶ میلیمتر |
| ۱۲ کیلووات و بالاتر | ۴۰ میلیمتر و بیشتر | ۳۰ تا ۴۰ میلیمتر | ۳۰ تا ۴۰ میلیمتر |
در سیستمهای بسیار پرقدرت (۲۰ کیلووات به بالا) گزارشهایی از برش فولاد تا ۶۰ میلیمتر و بیشتر وجود دارد. این مقادیر معمولاً در شرایط بهینه به دست میآیند و در تولید روزمره بهندرت اقتصادی هستند.
«میتواند ببرد» با «خوب میبرد» فرق دارد
نکتهای که اغلب نادیده گرفته میشود: حداکثر ضخامت نظری با ضخامت توصیهشده تولیدی یکی نیست. دستگاهی که روی کاغذ ۲۰ میلیمتر فولاد را میبرد، ممکن است در این ضخامت:
- سرعت برش بسیار پایین داشته باشد،
- لبهای زبر با شیارهای عمیق (striation) تحویل دهد،
- دچار سرباره (dross) در پشت ورق شود،
- یا گوشههای قطعه را بسوزاند.
قاعده تجربی در کارگاهها این است که ضخامتهای حدود ۷۰ تا ۸۰ درصد سقف دستگاه برای تولید پایدار مناسبترند. اگر پروژه شما دقت ابعادی و لبه تمیز میخواهد، همین معیار را مبنا قرار دهید.
ضخامت برش لیزری غیرفلزات: چوب، اکریلیک و MDF
در غیرفلزات، لیزر CO₂ بازیگر اصلی است:
- اکریلیک: معمولاً تا ۲۰ تا ۳۰ میلیمتر با لبه براق و بدون نیاز به پرداخت.
- چوب و MDF: معمولاً تا ۱۰ تا ۲۰ میلیمتر. با افزایش ضخامت، سوختگی و تیرگی لبه بیشتر میشود.
- چرم، پارچه و فوم: ضخامتهای کم و برش بسیار دقیق.
در این مواد، بهجای توان خالص، تمرکز پرتو و میزان خروج دود تعیینکننده است.
مقایسه برش لیزری با دیگر روش های برش ورق
اگر ضخامت ورق شما بالاست، لیزر همیشه بهترین گزینه نیست.
- پلاسما: برای ورقهای ضخیمتر از ۳۰ میلیمتر هزینه کمتری دارد، اما دقت و کیفیت لبه پایینتر است.
- واترجت: محدودیت جنس و ضخامت تقریباً ندارد، منطقه متأثر از حرارت (HAZ) ایجاد نمیکند، ولی کندتر و گرانتر است.
- اکسیفیول: برای فولاد بسیار ضخیم اقتصادی است، اما دقت پایینی دارد.
لیزر در بازه ضخامت نازک تا متوسط (تا حدود ۲۰ میلیمتر) ترکیب بینظیری از سرعت، دقت و هزینه ارائه میدهد. در ضخامتهای بالاتر باید بین کیفیت لبه و هزینه تولید تعادل برقرار کنید.
راهنمای عملی: چطور ضخامت مناسب را انتخاب کنیم؟
قبل از ارسال فایل برای برش، این مراحل را بررسی کنید:
- جنس و گرید ورق را دقیق مشخص کنید. St37 با St52 یا استیل 304 با 316 رفتار متفاوتی دارند.
- کیفیت لبه موردنیاز را تعریف کنید. آیا قطعه بعداً ماشینکاری، جوش یا رنگ میشود؟
- گاز برش را بشناسید. اکسیژن برای فولاد ضخیم اقتصادیتر است، نیتروژن لبه روشن و بدون اکسید تولید میکند.
- حداقل قطر سوراخ را رعایت کنید. معمولاً قطر سوراخ نباید از ضخامت ورق کمتر باشد، مخصوصاً در ورق ضخیم.
- طراحی را با ضخامت هماهنگ کنید. شکافهای باریک و گوشههای تیز در ورق ضخیم کیفیت پایینتری میدهند.
- نمونه آزمایشی بخواهید. برای پروژههای حساس، یک قطعه تست بهترین سند کیفیت است.
نکات مهم ضخامت برش لیزری که باید بدانید
- عرض برش (Kerf) با ضخامت افزایش مییابد و بر ابعاد نهایی اثر میگذارد.
- تاببرداشتن ورق در قطعات بزرگ و نازک بر اثر حرارت محتمل است.
- ورق زنگزده، رنگشده یا دارای پوشش کیفیت برش را کاهش میدهد.
- سطح ورق بر برش لیزر فایبر تأثیر مستقیم دارد. ورق مات یا اسیدشوییشده در مواد بازتابنده بهتر عمل میکند.
- ضخامت واقعی ورق گاهی با ضخامت اسمی تفاوت دارد. تلرانس ورق را در نظر بگیرید.
جمعبندی
حداکثر ضخامت برش لیزری عددی واحد نیست، بلکه حاصل ترکیب توان، نوع لیزر، جنس و کیفیت موردنیاز است. در فلزات رایج، بازه تولیدی مطمئن تا حدود ۲۰ میلیمتر و در سیستمهای پرقدرت تا ۴۰ میلیمتر و بیشتر است. اما انتخاب درست یعنی تعادل بین سقف فنی دستگاه و کیفیت واقعی قطعه.
نوین تاک؛ مشاور فنی شما در انتخاب دستگاه لیزر
شرکت نوین تاک در زمینه تأمین و فروش دستگاههای برش لیزری فعالیت میکند و با تکیه بر دانش فنی تیم خود، به کارگاهها و واحدهای تولیدی کمک میکند دستگاهی متناسب با جنس و ضخامت ورق مصرفیشان انتخاب کنند. انتخاب توان درست، چه برای ورقهای نازک و چه برای برش فولاد ضخیم، مستقیماً روی سرعت تولید، کیفیت لبه و بازگشت سرمایه اثر میگذارد. کارشناسان نوین تاک مشاوره پیش از خرید، نمونهبرش، آموزش اپراتور، خدمات پس از فروش و تأمین قطعات یدکی را در اختیار مشتریان قرار میدهند. اگر قصد خرید دستگاه برش لیزری فلزات دارید یا میخواهید بدانید برای پروژههایتان چه توانی کافی است، میتوانید برای دریافت مشاوره فنی با شماره 02149063 تماس بگیرید.

بدون دیدگاه